Hogyan alakítja a szálösszetétel az alappapír teljesítményét
A gyártás során használt rostanyag alappapír közvetlen hatással van a merevségre, a felületi simaságra és arra, hogy a lemez milyen jól fogadja a PE vagy PLA bevonatot az áramlás irányában. A legtöbb élelmiszer-minőségű alappapír csészékhez és tálakhoz készül szűz fehérített kraft pép — puhafa (hosszú rost) vagy keményfa (rövid rost), vagy mindkettő keveréke.
A puhafa rostok hozzájárulnak a szakítószilárdsághoz és a szakítószilárdsághoz, ami fontos a nagy sebességű alakítás során. A keményfa rostok javítják a felület simaságát és a formáció egyenletességét, csökkentve a bevonathibákat, például a lyukakat. Tipikus bútorkeverék csészekészletekhez 70-80% keményfa és 20-30% puhafa , bár ez a magasabb puhafa-tartalom felé tolódik el, ha extra merevségre van szükség – például nagy formátumú, 300 g/m2 feletti tálalóanyag esetén.
Az újrahasznosított rosttartalmat egyre inkább igénylik a fenntarthatósági célokat követõ márkák, de az élelmiszerekkel érintkezõ alkalmazásokban való felhasználása továbbra is szigorúan szabályozott. A legtöbb joghatóság előírja, hogy az élelmiszerrel érintkező rétegben az újrahasznosított tartalom olyan belső rétegre korlátozódik, amely nem érinti a terméket.
Grammage-tartományok és a végfelhasználáshoz való illesztésük
A megfelelő grammsúly kiválasztása az egyik legkövetkezményesebb döntés a csésze és tál specifikációjában. Az alábbiakban egy gyakorlati hivatkozás található a gyakori élelmiszer-csomagolási formátumokhoz:
| Alkalmazás | Ajánlott méret (gsm) | Kulcskövetelmény |
|---|---|---|
| Hideg italos csésze (egyfalú) | 170-200 | Sima felület a nyomtatáshoz |
| Forró ital csésze (egyfalú) | 200-230 | Merevség hő hatására |
| Leveses/tészta tál | 250-350 | Szerkezeti integritás feltöltve |
| Élelmiszer doboz / kagyló | 300-400 | Halmozási erő |
Az anyagköltség megtakarításához túl alacsony grammsúly megadása téves gazdaságosság – ez általában megnövekedett selejtezési arányt eredményez a formázási vonalon, és a vásárlók panaszait a csésze terepen történő deformációjával kapcsolatban.
Felületi méretezés és hatása a bevonat tapadására
A PE vagy PLA extrudálási bevonathoz szánt alappapír felületi enyvezésen esik át a papírgyártási folyamat során – ez a lépés egy vékony réteg keményítőt vagy szintetikus enyvezőszert visz fel a lap felületére. Ez a kezelés két célt szolgál: csökkenti a felületi porozitást, hogy megakadályozza a túlzott PE behatolást az extrudálás során, valamint javítja a tapadási kötést a papírhordozó és a bevonóréteg között.
A nem megfelelő felületméretezés a bevonat leválása — meghibásodási mód, amikor a PE-réteg hőterhelés vagy mechanikai hajlítás hatására elválik a papírtól. Ez különösen problémás a csésze oldalfalainál, ahol a papír egyidejűleg hajlik és hőlezárás az alakítás során. A vásárlóknak a beérkező minőségellenőrzés részeként minden új alappapír-beszállítótól kérniük kell a felületi méretezési szintre vonatkozó adatokat (jellemzően felületi keményítőfelvételként jelentve g/m²-ben).
Nedvességtartalom: A rejtett változó a tekercsről-tekercsre történő feldolgozásban
Az alappapír higroszkópos – folyamatosan nedvességet cserél a környező környezettel. A megcélzott nedvességtartalom a bevonat vagy az átalakítás helyén jellemzően az 6-8% . Az ezen a tartományon kívül eső dobások kiszámítható, de gyakran figyelmen kívül hagyott problémákat okoznak:
- Túlszáradt papír (<5%) törékennyé válik, ami növeli az élrepedés kockázatát nagyfeszültségű letekercselés és stancolt vágás során.
- Túlnedves papír (>9%) gőz keletkezik az extrudálási résnél, ami hólyagos hibákat okoz a PE bevonatban, és olyan tapadási hibákat okoz, amelyeket addig nem lehet észlelni, amíg a csésze használat közben ki nem szivárog.
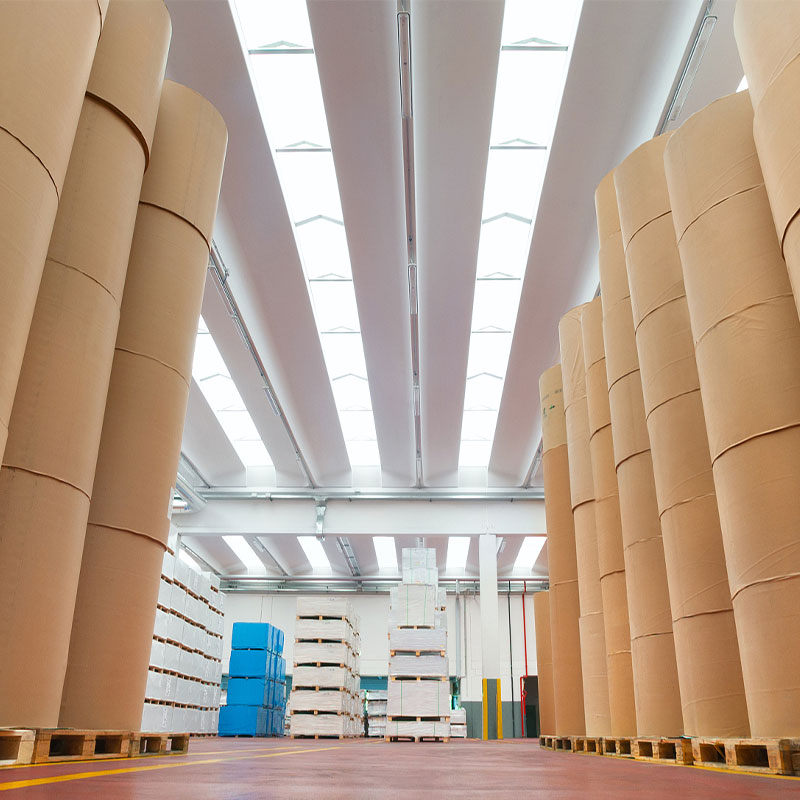
A tekercseket a végén (soha nem laposan) kell tárolni klímaszabályozott raktárakban, és el kell fogyasztani. 90 nap az optimális feldolgozási konzisztencia érdekében. Minden kimenőt kondicionálunk alappapír feladás előtt az ellenőrzött nedvességtartalomra tekercsel, csökkentve az ügyfelek anyagi változatossága miatti leállásait.